
Powłoki ochronne
Powłoka cynkowa ogniowa – jaką powinna mieć grubość? Jak ją dopasować?
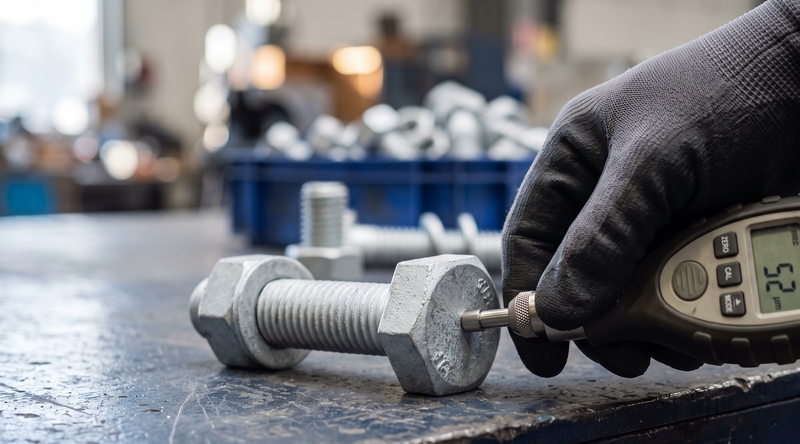
Za cienka powłoka cynkowa oznacza przedwczesną korozję, za gruba – problem z montowalnością gwintu i gorszą przyczepność. Dlatego grubość powłoki nie jest wartością „im więcej, tym lepiej”, tylko parametrem dobieranym do grubości stali, warunków pracy i rodzaju elementu. Poniżej wyjaśniamy, jaką grubość powinna mieć powłoka cynkowa ogniowa według normy PN-EN ISO 1461, z czego wynika jej struktura i jak dopasować grubość do konkretnego zastosowania.
Najważniejsze informacje na start
- Grubość powłoki cynkowej ogniowej reguluje norma PN-EN ISO 1461 – zależy przede wszystkim od grubości cynkowanej stali.
- Minimalne średnie grubości wg normy: od 45 µm (stal < 1,5 mm) do 85 µm (stal > 6 mm).
- Powłoka cynkowa na stali ma budowę warstwową: kilka faz stopowych żelazo–cynk plus zewnętrzna warstwa czystego cynku.
- Rzeczywista grubość zależy też od składu stali (krzem, fosfor) i czasu zanurzenia – bywa wyższa od minimalnej.
- Grubość dobiera się do agresywności korozyjnej środowiska (kategorie C1–C5 wg PN-EN ISO 14713).
- Dla elementów złącznych zbyt gruba powłoka zajmuje luz gwintu – dlatego obowiązuje osobna norma ISO 10684.
- Masę powłoki i grubość można przeliczać: 100 µm odpowiada ok. 710 g/m² cynku.
Powłoka cynkowa ogniowa – jak powstaje na stali?
Powłoka cynkowa na stali nie jest po prostu „nałożona” na powierzchnię – powstaje w reakcji metalurgicznej. Podczas zanurzenia w kąpieli cynkowej (ok. 440–460°C) atomy cynku wnikają w powierzchnię stali i tworzą stop żelazo–cynk, a po wyciągnięciu elementu na wierzchu pozostaje warstwa czystego cynku. To dlatego powłoka jest związana z podłożem, a nie tylko na nim osadzona. Sam przebieg procesu opisaliśmy we wpisie ocynk ogniowy – na czym polega.
Powłoka cynkowa – struktura i warstwy
Struktura powłoki tłumaczy jej właściwości. W przekroju powłoka cynkowa ma kilka warstw stopowych żelazo–cynk o malejącej zawartości żelaza w miarę oddalania się od stali, zakończonych zewnętrzną warstwą niemal czystego cynku:
- faza gamma – najcieńsza, przy samej stali, najbogatsza w żelazo;
- faza delta – twarda warstwa stopowa;
- faza dzeta – warstwa stopowa o większym udziale cynku;
- faza eta – zewnętrzna warstwa czystego cynku, plastyczna, nadająca powłoce wygląd.
Warstwy stopowe (gamma, delta, dzeta) odpowiadają za twardość i przyczepność powłoki – to dzięki nim powłoka nie odpryskuje jak farba. Zewnętrzna faza eta odpowiada za wygląd i pierwszą linię ochrony. Proporcje między warstwami zależą od składu stali i czasu zanurzenia, co bezpośrednio przekłada się na grubość i wygląd całej powłoki.
Powłoka cynkowa – jaką grubość powinna mieć?
Minimalną grubość powłoki cynkowej ogniowej określa norma PN-EN ISO 1461, uzależniając ją od grubości cynkowanego elementu stalowego. Norma podaje dwie wartości: minimalną średnią (dla całej partii) i minimalną lokalną (dla pojedynczego pomiaru).
| Grubość elementu stalowego | Min. grubość średnia | Min. grubość lokalna |
| stal > 6 mm | 85 µm | 70 µm |
| stal > 3 do ≤ 6 mm | 70 µm | 55 µm |
| stal ≥ 1,5 do ≤ 3 mm | 55 µm | 45 µm |
| stal < 1,5 mm | 45 µm | 35 µm |
Norma nie ogranicza maksymalnej grubości, o ile nie utrudnia ona funkcji użytkowej elementu. W praktyce oznacza to, że grubsze i bardziej reaktywne elementy uzyskują powłoki wyraźnie grubsze niż minimalne – i jest to zgodne z normą.
Od czego zależy grubość powłoki cynkowej?
Trzy czynniki decydują o tym, jak grubą powłokę cynkową uzyska dany element:
- grubość stali – grubszy materiał daje grubszą powłokę i wymaga wyższej grubości minimalnej;
- skład chemiczny stali – zawartość krzemu (Si) i fosforu (P) silnie wpływa na reaktywność; stale reaktywne (efekt Sandelina) dają powłoki grubsze, ale często matowe, szare i bardziej kruche;
- czas zanurzenia – dłuższe przebywanie w kąpieli zwiększa udział warstw stopowych.
Dlatego dwóch elementów z różnych gatunków stali, cynkowanych w tej samej kąpieli, może mieć różną grubość i wygląd powłoki. To normalne i wynika z metalurgii procesu, nie z błędu.
Jak dopasować grubość do środowiska pracy?
Grubość powłoki to w praktyce zapas czasu do korozji. Im bardziej agresywne środowisko, tym grubszej powłoki wymaga trwała ochrona. Norma PN-EN ISO 14713 porządkuje to według kategorii korozyjności C1–C5 i podaje orientacyjne minimalne grubości: ok. 40 µm dla środowisk o niskiej agresywności, ok. 60 µm dla średniej i ok. 80 µm dla wysokiej.
W praktyce dobór wygląda tak: dla wnętrz i środowisk suchych (C1–C2) wystarczają grubości minimalne, dla atmosfer miejskich i przemysłowych (C3–C4) dobiera się grubości wyższe, a dla środowisk silnie obciążonych korozyjnie (C5) rozważa się dodatkowo systemy duplex (powłoka cynkowa plus malarska). Dobierając grubość, warto w specyfikacji podać wymaganie minimalne i wskazać powierzchnie istotne do odbioru.
Grubość powłoki a elementy złączne
Przy śrubach, nakrętkach i prętach grubość powłoki ma dodatkowe znaczenie: powłoka odkłada się na gwincie z obu stron i zajmuje jego luz. Zbyt gruba powłoka na gwincie potrafi uniemożliwić skręcenie połączenia. Dlatego dla elementów złącznych obowiązuje osobna norma – ISO 10684 – która przewiduje przygotowanie gwintu pod powłokę (nakrętki nadwymiarowe lub gwint podwymiarowy śruby). Norma wskazuje m.in., że grubość powłoki na gwincie zewnętrznym nie powinna przekraczać jednej czwartej luzu pary gwintowej. Szerzej opisaliśmy to we wpisie o ISO 10684.
Przy śrubach wysokich klas dochodzi jeszcze wrażliwość na kruchość wodorową, która ogranicza swobodę doboru procesu cynkowania. Ocynk ogniowy to zresztą tylko jedna z powłok – jak odczytywać ich oznaczenia, tłumaczymy we wpisie o oznaczeniach powłok, a całość metod porządkuje przewodnik po rodzajach ocynku.
Często poruszane kwestie
Jaką grubość powinna mieć powłoka cynkowa ogniowa?
Zależy od grubości stali. Według PN-EN ISO 1461 minimalna średnia grubość wynosi od 45 µm (stal < 1,5 mm) do 85 µm (stal > 6 mm). Grubość rzeczywista bywa wyższa i zależy też od składu stali i czasu zanurzenia.
Z czego składa się powłoka cynkowa na stali?
Z kilku warstw stopowych żelazo–cynk (fazy gamma, delta, dzeta) o malejącej zawartości żelaza oraz zewnętrznej warstwy czystego cynku (faza eta). Warstwy stopowe odpowiadają za twardość i przyczepność, warstwa zewnętrzna za wygląd.
Od czego zależy grubość powłoki cynkowej?
Przede wszystkim od grubości cynkowanej stali, a także od jej składu chemicznego (zawartość krzemu i fosforu) oraz czasu zanurzenia w kąpieli cynkowej.
Czy grubsza powłoka cynkowa jest zawsze lepsza?
Nie. Grubsza powłoka daje dłuższą ochronę, ale zbyt gruba bywa bardziej krucha i – w przypadku elementów złącznych – zajmuje luz gwintu, utrudniając montaż. Grubość dobiera się do zastosowania.
Jak grubość powłoki przekłada się na trwałość?
Im grubsza powłoka i mniej agresywne środowisko, tym dłuższa ochrona. W typowych warunkach powłoki wg PN-EN ISO 1461 chronią stal przez dziesięciolecia.
Jak mierzy się grubość powłoki cynkowej?
Najczęściej metodą magnetyczną, miernikiem grubości powłok, w mikrometrach (µm). Grubość można też wyrazić jako masę cynku na powierzchni – 100 µm odpowiada ok. 710 g/m².
Ekspert Elgo radzi
Najwięcej nieporozumień bierze się z traktowania grubości powłoki jako jednej, uniwersalnej liczby. Tymczasem to samo zamówienie może dać różne grubości na elementach z różnych stali – i jest to zgodne z normą. Przy elementach złącznych dochodzi druga pułapka: grubość dobrana pod trwałość musi jeszcze zmieścić się w luzie gwintu. Dlatego przy produkcji elementów złącznych z powłoką ustalamy na początku dwie rzeczy naraz – wymaganą grubość pod środowisko pracy i system gwintu wg ISO 10684 – zamiast rozwiązywać konflikt między nimi po ocynkowaniu.

Elgo – producent elementów złącznych
Dobór i kontrola grubości powłoki to obszar, w którym własna cynkownia ogniowa realnie się liczy. W Elgo elementy złączne wytwarzamy z doświadczeniem w branży elementów złącznych sięgającym 1971 roku, a proces cynkowania prowadzimy pod kątem gwintu i klasy wytrzymałości – tak działają elementy złączne w ocynku ogniowym, sprawdzane pod kątem montowalności po powleczeniu.
Poza powłokami wykonujemy pręty gwintowane DIN 976 na zamówienie w pełnym zakresie średnic i długości, dostarczamy kotwy oraz komplety śrubowe HV i SB do konstrukcji stalowych zgodne z EN 1090, realizujemy produkcję według rysunku lub specyfikacji oraz wytwarzamy elementy złączne do instalacji ciśnieniowych PED zgodne z dyrektywą 2014/68/UE.
W naszym zespole pracują wykwalifikowani doradcy techniczni, którzy wspierają na każdym etapie realizacji. Niezależnie od tego, czy projekt wymaga wykonania nietypowych elementów z materiałów specjalnych zgodnie z rysunkiem, czy potrzebujesz szybkiej wyceny i kompletacji dużych dostaw na plac budowy, płynną obsługę inwestycji zapewnią nasi specjaliści – skontaktuj się z działem handlowym.
Inne artykuły z tej kategorii
Stal A2 i A4 – różnice. Jak gatunki stali wpływają na bezpieczeństwo instalacji?
Stale i materiały
Własna produkcja i kompleksowe wsparcie dla przemysłu Jako doświadczony producent oraz dystrybutor elementów...
Mocowanie murłaty – jakie pręty gwintowane wybrać?
Pręty gwintowane
Materiał i powłoka – stal to nie wszystko Standardem jest stal węglowa, ale sama stal nie wystarczy – zwłaszcza gdy...
Różnice między śrubą a wkrętem
Śruby i wkręty
Materiał oraz kształt łba – podstawowe kryteria podziału śrub i wkrętów Śruby i wkręty mogą być klasyfikowane...