
Powłoki ochronne
Cynkowanie ogniowe (HDG) a cynkowanie na zimno – dlaczego metoda natryskowa nie zastąpi HDG w konstrukcjach stalowych?
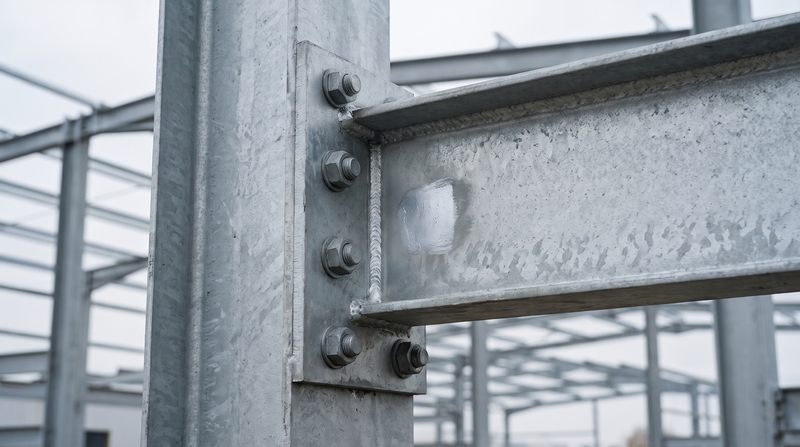
Konstrukcja zabezpieczona „cynkiem z puszki” na papierze jest ocynkowana, a po kilku sezonach na krawędziach i przy spoinach pojawia się rdza. Przyczyna nie leży w złej aplikacji, tylko w samej technologii: cynkowanie na zimno i cynkowanie ogniowe (HDG) noszą podobną nazwę, ale tworzą zupełnie inne powłoki. Poniżej wyjaśniamy, czym różni się HDG od cynkowania na zimno, dlaczego farba wysokocynkowa nie zastąpi ocynku ogniowego w konstrukcjach stalowych i gdzie cynk na zimno ma uzasadnione zastosowanie.
Najważniejsze informacje na start
- Cynkowanie na zimno to w praktyce nakładanie farby wysokocynkowej – pyłu cynkowego w spoiwie żywicznym – pędzlem, wałkiem lub natryskiem (np. cynk w sprayu).
- W cynkowaniu ogniowym cynk tworzy ze stalą wiązanie metalurgiczne; farba wysokocynkowa jedynie przylega do powierzchni.
- Według ISO 12944 farba wysokocynkowa powinna zawierać min. 80% cynku w suchej powłoce, by chronić stal protektorowo.
- Przy tej samej grubości powłoka z farby zawiera mniej więcej o połowę mniej cynku niż powłoka HDG.
- Jedna warstwa farby wysokocynkowej to zwykle kilkadziesiąt µm na sucho; HDG daje od kilkudziesięciu do ponad 100 µm w jednym procesie, równomiernie także na krawędziach i powierzchniach wewnętrznych.
- PN-EN ISO 1461 dopuszcza cynk na zimno jako metodę naprawy niewielkich ubytków powłoki ogniowej, a nie jako jej zamiennik.
- Metalizacja natryskowa (natrysk cieplny cynku wg EN ISO 2063) to inna technologia niż cynk w sprayu i jest uznaną metodą ochrony dużych konstrukcji.
Cynkowanie na zimno – czym jest naprawdę
Nazwa „cynkowanie na zimno” jest umowna. Nie zachodzi tu żaden proces cynkowania w sensie metalurgicznym – nakłada się powłokę malarską, w której pigmentem jest drobny pył cynkowy rozproszony w spoiwie (np. epoksydowym lub krzemianowym). Cząstki cynku, jeśli jest ich odpowiednio dużo i stykają się ze sobą, przewodzą prąd i zapewniają stali ochronę katodową. Za przyczepność do podłoża odpowiada natomiast spoiwo, a nie reakcja ze stalą.
Stąd bierze się najważniejszy parametr przy wyborze takiego produktu: zawartość cynku w suchej powłoce, a nie deklarowana „czystość cynku” w puszce. Produkty z niską zawartością cynku działają jak zwykła farba podkładowa – dają barierę, ale nie ochronę protektorową.
Cynkowanie na gorąco – co odróżnia HDG
Cynkowanie na gorąco to potoczna nazwa cynkowania ogniowego. Oczyszczoną stal zanurza się w kąpieli ciekłego cynku o temperaturze ok. 440–460°C, gdzie cynk dyfunduje w powierzchnię i tworzy warstwy stopowe żelazo–cynk zakończone warstwą czystego cynku. Powłoka staje się częścią powierzchni elementu, a kąpiel dociera do wszystkich jego miejsc – również do wnętrz profili zamkniętych, naroży i krawędzi. Przebieg procesu opisaliśmy we wpisie ocynk ogniowy – na czym polega, a pełne zestawienie metod – w przewodniku po rodzajach ocynku.
HDG a cynkowanie na zimno – różnice
| Cecha | Cynkowanie ogniowe (HDG) | Cynkowanie na zimno |
| Rodzaj powłoki | metaliczna, stopowa Fe–Zn + cynk | powłoka malarska z pyłem cynkowym |
| Połączenie ze stalą | wiązanie metalurgiczne | przyczepność spoiwa do podłoża |
| Ilość cynku na jednostkę grubości | pełna (powłoka metaliczna) | ok. połowa wartości dla HDG |
| Grubość | wg PN-EN ISO 1461, zwykle 45–85 µm min. średnio, w jednym procesie | kilkadziesiąt µm na warstwę, kolejne warstwy ręcznie |
| Krawędzie, naroża, wnętrza profili | pokryte równomiernie | warstwa cieńsza na krawędziach, wnętrza zwykle niedostępne |
| Odporność mechaniczna | wysoka, powłoka twarda i związana ze stalą | niższa, możliwe odspojenie przy uderzeniu |
| Zależność od przygotowania podłoża | proces fabryczny, kontrolowany | wynik zależy od czyszczenia i warunków na miejscu |
| Kontrola i odbiór | pomiar grubości wg normy, dokumentacja cynkowni | trudna do odtworzenia i udokumentowania |
Dlaczego cynkowanie stali na zimno nie sprawdzi się jako ochrona konstrukcji stalowych
- Przyczepność. Farba wysokocynkowa osiąga przyczepność typową dla powłok malarskich – wielokrotnie niższą niż powłoka związana metalurgicznie. Pod uderzeniem, przy transporcie lub montażu może się odspoić całym płatem, a wtedy ochrona w tym miejscu znika.
- Ilość cynku. Trwałość powłoki cynkowej jest w przybliżeniu proporcjonalna do ilości cynku. Skoro farba zawiera mniej więcej połowę cynku na mikrometr powłoki ogniowej, aby zbliżyć się do zapasu ochrony z HDG, trzeba nałożyć wyraźnie grubszy system – w kilku warstwach, z odstępami na schnięcie, w kontrolowanych warunkach.
- Krawędzie i miejsca trudno dostępne. Właśnie tam korozja konstrukcji zaczyna się najczęściej. Przy malowaniu warstwa na ostrych krawędziach jest cienka, a wnętrz profili zamkniętych nie da się pokryć wcale. Zanurzenie w kąpieli cynkowej tego problemu nie ma.
- Powtarzalność. Wynik cynkowania na zimno zależy od przygotowania podłoża, temperatury, wilgotności i staranności aplikacji na budowie. Pozostałości zgorzeliny, rdzy, oleju czy chlorków obniżają przyczepność niezależnie od jakości samej farby. Dla konstrukcji odbieranej według projektu i normy to ryzyko, którego nie da się udokumentować tak jak procesu w cynkowni.
- Ochrona uszkodzeń. Powłoka ogniowa chroni stal także w drobnych przerwach – stal pozostaje chroniona przy szczelinach w powłoce o szerokości ok. 1,5–2 mm dzięki mostkowaniu katodowemu. Powłoka malarska, która się odspoi, takiej rezerwy nie zapewnia.
Gdzie cynkowanie na zimno ma sens
Cynk na zimno jest pełnoprawnym narzędziem – w roli naprawczej. Norma PN-EN ISO 1461 dopuszcza renowację niepokrytych lub uszkodzonych miejsc powłoki ogniowej, pod warunkiem że:
- łączna powierzchnia naprawiana nie przekracza 0,5% powierzchni wyrobu,
- pojedyncze miejsce naprawy nie przekracza 10 cm²,
- powłoka naprawcza zapewnia ochronę protektorową i ma średnio co najmniej 100 µm (o ile nie uzgodniono inaczej).
Większe ubytki naprawia się po uzgodnieniu z zamawiającym, a w przeciwnym razie wyrób cynkuje się ponownie. W praktyce farbę wysokocynkową stosuje się do zaprawek po uszkodzeniach transportowych, miejsc docinanych lub spawanych na montażu oraz do drobnych elementów, których nie ma jak przewieźć do cynkowni. Jak dobrać grubość powłoki ogniowej, którą się w ten sposób uzupełnia, opisaliśmy we wpisie o grubości powłoki cynkowej ogniowej.
Warto odróżnić to od metalizacji natryskowej: natrysk cieplny cynku wg EN ISO 2063 to osobna technologia przemysłowa, stosowana do dużych konstrukcji i rozległych napraw – nie należy jej mylić z cynkiem w sprayu.
Cynkowanie na zimno – opinie i praktyka
Opinie o cynkowaniu na zimno są zbieżne: sprawdza się punktowo, zawodzi jako samodzielny system ochrony konstrukcji zewnętrznych. Dobre wyniki dają produkty o wysokiej zawartości cynku w suchej powłoce (80% i więcej), nakładane na oczyszczone podłoże w zalecanej grubości. Słabe – produkty o niskiej zawartości cynku i aplikacja „na rdzę”. Przy wyborze produktu warto więc sprawdzić kartę techniczną: zawartość cynku w suchej powłoce, zalecaną grubość na warstwę i wymagany stopień przygotowania powierzchni.
Elementy złączne – dlaczego nie „dopsikać” ocynku
Przy śrubach, nakrętkach i prętach gwintowanych cynkowanie na zimno ma dodatkowe ograniczenia. Gruba warstwa farby na gwincie zachowuje się nieprzewidywalnie – może utrudnić skręcenie, a na budowie nie ma jak skontrolować jej grubości. Elementy złączne w ocynku ogniowym produkuje się z gwintem przygotowanym pod powłokę zgodnie z ISO 10684, a gwint nakrętki, nacinany po cynkowaniu, chroni cynk na gwincie współpracującej śruby.
Szczególnej ostrożności wymagają zestawy HV do połączeń sprężanych. Warunki tarcia w gwincie i pod nakrętką decydują o sile napięcia uzyskiwanej przy dokręcaniu, a deklarowana klasa k zestawu opiera się na stanie powierzchni, w jakim zestaw dostarczono. Pokrycie gwintu farbą cynkową zmienia te warunki, więc dokręcanie według założonych parametrów przestaje być wiarygodne. Więcej o tym, jak dobiera się zestawy, piszemy we wpisach o połączeniach HV i SB oraz sposobach montażu śrub HV, a ogólne metody ochrony śrub zebraliśmy w poradniku jak zabezpieczyć śrubę przed rdzą.
Często poruszane kwestie
Czym jest cynkowanie na zimno?
Cynkowanie na zimno to nakładanie farby wysokocynkowej, czyli pyłu cynkowego w spoiwie żywicznym, pędzlem, wałkiem lub natryskiem. Mimo nazwy nie jest to proces cynkowania – powłoka przylega do stali, ale nie tworzy z nią wiązania metalurgicznego.
Czy cynkowanie na zimno jest skuteczne?
Cynkowanie na zimno jest skuteczne jako metoda naprawy drobnych ubytków powłoki ogniowej i zabezpieczenia małych powierzchni. Jako samodzielna ochrona konstrukcji stalowych pracujących na zewnątrz jest wyraźnie mniej trwałe niż cynkowanie ogniowe.
Czym różni się cynkowanie na zimno od ogniowego?
Cynkowanie na zimno różni się od ogniowego rodzajem powłoki: w HDG cynk tworzy ze stalą wiązanie metalurgiczne, a farba wysokocynkowa jedynie przylega do powierzchni. Powłoka ogniowa zawiera więcej cynku na jednostkę grubości, równomiernie pokrywa krawędzie i wnętrza profili oraz jest odporniejsza mechanicznie.
Co to jest cynkowanie na gorąco?
Cynkowanie na gorąco to potoczna nazwa cynkowania ogniowego (HDG). Stal zanurza się w kąpieli ciekłego cynku o temperaturze ok. 440–460°C, a cynk tworzy z jej powierzchnią warstwy stopowe żelazo–cynk.
Ile wytrzymuje cynk w sprayu?
Trwałość cynku w sprayu zależy od zawartości cynku w suchej powłoce, grubości warstwy, przygotowania podłoża i agresywności środowiska. Przy porównywalnej grubości jest wyraźnie krótsza niż trwałość powłoki ogniowej, bo powłoka z farby zawiera mniej cynku i słabiej przylega do stali.
Jak naprawić uszkodzony ocynk ogniowy?
Uszkodzony ocynk ogniowy naprawia się farbą lub pastą wysokocynkową, sztyftem cynkowym albo natryskiem cieplnym cynku. Według PN-EN ISO 1461 pojedyncze miejsce naprawy nie powinno przekraczać 10 cm², łącznie 0,5% powierzchni wyrobu, a powłoka naprawcza powinna mieć średnio co najmniej 100 µm.
Czy można malować śruby farbą cynkową?
Malowanie śrub farbą cynkową jest możliwe jako zaprawka po montażu, ale nie zastępuje ocynku ogniowego. Farba na gwincie utrudnia skręcenie i zmienia warunki tarcia, co w zestawach HV do połączeń sprężanych podważa założone parametry dokręcania.
Ekspert Elgo radzi
Cynk na zimno najczęściej pojawia się w projekcie wtedy, gdy decyzja o ochronie antykorozyjnej zapada za późno – konstrukcja jest już zespawana albo elementy złączne trafiły na budowę bez powłoki. Ochronę warto zaplanować na etapie zamówienia: konstrukcja do cynkowni, elementy złączne w ocynku ogniowym z gwintem przygotowanym wg ISO 10684, a farba wysokocynkowa wyłącznie do zaprawek w granicach, które dopuszcza norma. Przy zestawach HV nie zastępujemy powłoki fabrycznej malowaniem na budowie – przed dostawą weryfikujemy zgodność powłoki i dokumentacji z wymaganiami projektu, żeby montaż mógł przebiegać według założonych parametrów.

Elgo – producent elementów złącznych
Trwała ochrona połączenia zaczyna się w miejscu produkcji, nie na budowie. W Elgo elementy złączne wytwarzamy z doświadczeniem w branży elementów złącznych sięgającym 1971 roku, a powłoki nakładamy we własnej cynkowni ogniowej.
Do konstrukcji stalowych dostarczamy kotwy oraz zestawy HV i SB zgodne z EN 1090, kompletowane i sprawdzane przed wysyłką na budowę. Pręty gwintowane DIN 976 na zamówienie wykonujemy w pełnym zakresie średnic, w długościach do 6000 mm, w wymaganej klasie i powłoce. Gdy element wykracza poza normę katalogową, realizujemy produkcję według rysunku lub specyfikacji wraz z dokumentacją. Elementy złączne w ocynku ogniowym przygotowujemy pod kątem montowalności gwintu po cynkowaniu, a dla przemysłu procesowego wytwarzamy elementy złączne do instalacji ciśnieniowych PED zgodne z dyrektywą 2014/68/UE.
W naszym zespole pracują wykwalifikowani doradcy techniczni, którzy wspierają na każdym etapie realizacji. Niezależnie od tego, czy projekt wymaga wykonania nietypowych elementów z materiałów specjalnych zgodnie z rysunkiem, czy potrzebujesz szybkiej wyceny i kompletacji dużych dostaw na plac budowy, płynną obsługę inwestycji zapewnią nasi specjaliści – skontaktuj się z działem handlowym.
Inne artykuły z tej kategorii
Śruby i nakrętki do połączeń kołnierzowych zgodne z PED
Dyrektywa ciśnieniowa PED
Zastosowanie połączeń kołnierzowych w instalacjach ciśnieniowych Połączenia kołnierzowe wykorzystywane są w miejscach,...
Tabela skoków gwintów metrycznych
Normy i specyfikacje
Produkcja przemysłowa na najwyższym poziomie W Elgo łączymy elastyczność z technicznym przygotowaniem,...
Mocowania do montażu paneli fotowoltaicznych
Fotowoltaika
Instalacja fotowoltaiczna narażona jest na dużą amplitudę temperatur. Przed poluzowaniem połączeń śrubowych na skutek...