
Powłoki ochronne
ISO 10684 – jak norma reguluje proces produkcji i jakość ocynku?
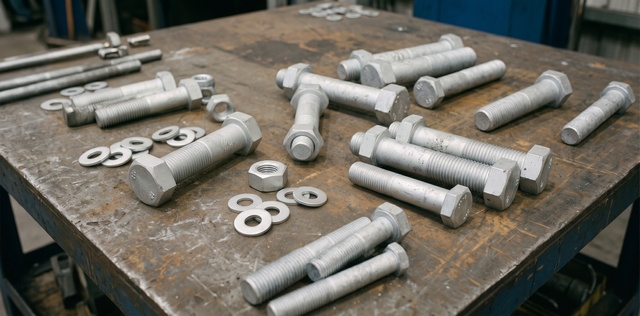
Śruba, która przed ocynkowaniem skręcała się bez oporu, po wyjęciu z kąpieli cynkowej potrafi nie wejść w nakrętkę. Powłoka cynkowa nakładana ogniowo jest gruba – zwykle powyżej 40 µm – i jeśli nie uwzględniono jej na etapie obróbki gwintu, zajmuje luz potrzebny do złożenia połączenia. Norma ISO 10684 (w wersji europejskiej EN ISO 10684) opisuje, jak wykonać gwint, dobrać powłokę i udokumentować proces tak, aby element złączny po cynkowaniu ogniowym pozostał montowalny. To norma dedykowana elementom złącznym – i to odróżnia ją od ogólnych przepisów dla ocynku konstrukcji stalowych.
Najważniejsze informacje na start
- ISO 10684 dotyczy ocynku ogniowego (HDG) elementów złącznych z gwintem grubozwojnym w zakresie od M8 do M64 włącznie.
- Norma obejmuje klasy własności do 10.9 dla śrub, wkrętów i szpilek oraz do 12 dla nakrętek.
- Powłoka nakładana ogniowo przekracza 40 µm, dlatego gwint musi być wykonany w specjalnych tolerancjach, żeby pomieścić grubość cynku.
- Dozwolone są dwie metody: nakrętka gwintowana nadwymiarowo po ocynku (oznaczenie Z lub X) albo śruba z gwintem podwymiarowym przed ocynkiem (oznaczenie U).
- Nakrętki nadwymiarowej nie wolno łączyć ze śrubą o gwincie podwymiarowym – takie połączenie grozi zerwaniem gwintu.
- Gwint wewnętrzny nakrętki wykonuje się po ocynkowaniu; ponowne gwintowanie nie jest dozwolone.
- Nie zaleca się ocynku ogniowego gwintów poniżej M8 oraz o skoku poniżej 1,25 mm.
Co reguluje ISO 10684?
Norma określa wymagania materiałowe, procesowe, wymiarowe oraz część wymagań użytkowych dla powłok cynkowych nakładanych ogniowo metodą wirówkową na elementy złączne z gwintem grubozwojnym. Zakres obejmuje gwint metryczny od M8 do M64 włącznie oraz klasy własności mechanicznych do 10.9 dla śrub, wkrętów i szpilek i do 12 dla nakrętek.
Cynk używany w procesie musi odpowiadać wymaganiom ISO 1461. Sam gwint nakrętek i innych gwintów wewnętrznych nacina się dopiero po ocynkowaniu – i tu norma jest jednoznaczna: ponowne gwintowanie już ocynkowanego elementu nie jest dopuszczalne, ponieważ narusza ciągłość powłoki i jej działanie ochronne.
Istotny jest jeden szczegół kontrolny: tolerancji gwintu ocynkowanego ogniowo nie da się sprawdzić przez usunięcie powłoki i pomiar gwintu pod spodem. W trakcie cynkowania część stali rozpuszcza się w kąpieli, więc gwint po strawieniu cynku nie odpowiada już gwintowi wyjściowemu. Kontrola musi więc odbywać się na gotowym, ocynkowanym elemencie.
Dlaczego gwint wymaga specjalnego przygotowania
Ocynk galwaniczny odkłada warstwę rzędu kilku–kilkunastu µm. Ocynk ogniowy jest znacznie grubszy – zwykle od 40 do 70 µm. Na gwincie warstwa odkłada się jednocześnie na zarysie zewnętrznym i wewnętrznym, więc realny luz między śrubą a nakrętką kurczy się z dwóch stron. Bez korekty wymiarowej gwint po prostu się zakleszcza.
Dlatego norma wymaga wykonania gwintu w specjalnych granicach wymiarów – tak, aby powłoka miała się gdzie zmieścić. To nie jest kwestia „grubszej ochrony”, tylko dopasowania geometrii gwintu do przewidywanej grubości cynku. Norma wskazuje przy tym, że grubość powłoki na gwincie zewnętrznym śruby nie powinna przekraczać jednej czwartej minimalnego luzu danej pary gwintowej – to praktyczna granica, po której przekroczeniu montaż zaczyna być problematyczny.
Dwie metody: nakrętka nadwymiarowa albo śruba podwymiarowa
ISO 10684 dopuszcza dwa rozwiązania problemu grubej powłoki – i to jest sedno normy z punktu widzenia produkcji.
- Metoda pierwsza – nakrętka gwintowana nadwymiarowo. Śruba, wkręt lub szpilka są ocynkowane z gwintem w standardowej pozycji tolerancji, a nakrętkę gwintuje się nadwymiarowo już po ocynkowaniu, do klasy tolerancji 6AZ lub 6AX. Taka nakrętka otrzymuje oznaczenie literą Z (dla 6AZ) lub X (dla 6AX), umieszczane bezpośrednio po znaku klasy własności.
- Metoda druga – śruba z gwintem podwymiarowym. Tu odwrotnie: śrubę lub wkręt wykonuje się z gwintem zewnętrznym podwymiarowym (klasa 6az) przed ocynkiem, a nakrętkę gwintuje się w standardowej pozycji H lub G po ocynkowaniu. Śruba w tym systemie jest oznaczana dodatkową literą U.
Kluczowa zasada bezpieczeństwa: nakrętki nadwymiarowej (Z lub X) nie wolno łączyć ze śrubą o gwincie podwymiarowym (U). Obie korekty sumowałyby luz, a takie połączenie ma wysokie prawdopodobieństwo zerwania gwintu pod obciążeniem. Oznaczenia Z, X i U nie są więc kosmetyką – to informacja, która para gwintowa jest dopuszczalna.
ISO 10684 vs ISO 1461 vs ASTM A153 – czym się różnią?
Trzy normy bywają mylone, bo wszystkie dotyczą ocynku ogniowego. Różni je jednak przedmiot i podejście do gwintu.
| Kryterium | ISO 10684 | ISO 1461 | ASTM A153 |
| Przedmiot | elementy złączne z gwintem | wyroby i konstrukcje stalowe ogólnie | elementy złączne i drobne wyroby (system amerykański) |
| Podejście do gwintu | reguluje tolerancje gwintu i korektę pod powłokę | nie dotyczy gwintu | dopuszcza nadwymiarowe gwintowanie nakrętek po ocynku |
| Grubość powłoki | zależna od średnicy, dobrana pod montowalność | zależna od grubości stali | kategoria C ok. 43 µm min., śr. ok. 53 µm |
| Cynk / proces | cynk wg ISO 1461, wirówkowo | definiuje sam proces i powłokę | proces wg systemu ASTM |
W skrócie: ISO 1461 opisuje ocynk ogniowy wyrobów stalowych jako takich i jest normą, do której odwołuje się sama ISO 10684 w kwestii cynku. ISO 10684 dokłada to, czego ISO 1461 nie reguluje – tolerancje gwintu i zasady kojarzenia par śruba–nakrętka. ASTM A153 to odpowiednik amerykański dla elementów złącznych; różnica wobec ISO 10684 leży nie tyle w samej powłoce, ile w sposobie zapisu tolerancji gwintu i wymagań kontrolnych. Dobierając normę, warto więc wyjść od tego, co jest przedmiotem dostawy i w jakim systemie odbioru pracuje projekt.
Ograniczenia: klasa, średnica, temperatura
Norma stawia kilka granic, o których łatwo zapomnieć na etapie zamówienia.
Nie zaleca się ocynku ogniowego gwintów poniżej M8 oraz o skoku poniżej 1,25 mm – przy drobnym gwincie gruba powłoka nie ma się gdzie zmieścić. Dla nakrętek nadwymiarowych M8 i M10 oraz śrub podwymiarowych M8 i M10 norma obniża wartości obciążeń próbnych względem ISO 898 – to trzeba uwzględnić w doborze.
Temperatura kąpieli też ma znaczenie. Cynkowanie prowadzi się albo w zakresie 455–480°C, albo wysokotemperaturowo w 530–560°C; zakresu pośredniego 480–530°C się nie stosuje. Śruby, wkręty i szpilki klasy 10.9 w rozmiarach M27 i większych nie mogą być cynkowane wysokotemperaturowo – grozi to mikropęknięciami. Osobnym ryzykiem przy elementach hartowanych lub silnie umocnionych (twardość ≥320 HV) jest kruchość wodorowa, dlatego norma wskazuje specjalne przygotowanie powierzchni przed cynkowaniem.
Często poruszane kwestie
Czym różni się ISO 10684 od ISO 1461?
ISO 1461 opisuje ocynk ogniowy wyrobów i konstrukcji stalowych jako takich. ISO 10684 to norma dedykowana elementom złącznym – dodatkowo reguluje tolerancje gwintu i zasady kojarzenia śruby z nakrętką po ocynkowaniu. Cynku ISO 10684 używa zgodnie z ISO 1461.
Do jakiej klasy wytrzymałości można ocynkować ogniowo śrubę?
Norma obejmuje klasy do 10.9 dla śrub, wkrętów i szpilek oraz do 12 dla nakrętek. Przy klasie 10.9 w rozmiarach M27 i większych nie stosuje się cynkowania wysokotemperaturowego, a elementy hartowane wymagają szczególnej ostrożności ze względu na kruchość wodorową.
Po co gwintuje się nakrętki nadwymiarowo?
Powłoka cynkowa nakładana ogniowo jest gruba i odkłada się na gwincie z obu stron. Nadwymiarowe gwintowanie nakrętki po ocynkowaniu przywraca luz potrzebny do skręcenia połączenia z ocynkowaną śrubą.
Co oznaczają litery Z, X i U na elemencie złącznym?
Z i X oznaczają nakrętkę gwintowaną nadwymiarowo (odpowiednio klasa tolerancji 6AZ i 6AX). U oznacza śrubę lub wkręt z gwintem podwymiarowym. Oznaczenia informują, którą parę gwintową wolno ze sobą łączyć.
Czy nakrętkę Z można skręcić ze śrubą U?
Nie. Nakrętki nadwymiarowej nie wolno łączyć ze śrubą o gwincie podwymiarowym – nadmierny luz grozi zerwaniem gwintu pod obciążeniem.
Dlaczego nie ocynkowuje się ogniowo śrub poniżej M8?
Przy małej średnicy i drobnym skoku gwintu gruba powłoka cynkowa nie mieści się w luzie gwintu. Norma nie zaleca ocynku ogniowego gwintów poniżej M8 i o skoku poniżej 1,25 mm.
Czy można sprawdzić gwint po ocynku, usuwając powłokę?
Nie daje to wiarygodnego wyniku. Podczas cynkowania część stali rozpuszcza się w kąpieli, więc gwint po strawieniu cynku nie odpowiada gwintowi wyjściowemu. Kontrolę prowadzi się na gotowym, ocynkowanym elemencie.
Ekspert Elgo radzi
Najczęstszy problem nie leży w samej powłoce, tylko w tym, że decyzję o ocynku ogniowym podejmuje się już po wyprodukowaniu elementu. Wtedy pozostaje gwintowanie nadwymiarowe nakrętek jako ratunek – ale para gwintowa i jej oznaczenia muszą się zgadzać. Warto ustalić metodę (nakrętka nadwymiarowa czy śruba podwymiarowa) na etapie zapytania i utrzymać ją w całej dostawie, żeby na budowie nie trafiły do siebie elementy z niekompatybilnych systemów. Przy klasie 10.9 w większych średnicach dochodzi jeszcze temperatura kąpieli i ryzyko kruchości wodorowej – to elementy, które sprawdzamy przed przyjęciem zlecenia do produkcji, a nie po.

Elgo – producent elementów złącznych
Elgo jest producentem i dystrybutorem elementów złącznych z doświadczeniem w branży elementów złącznych sięgającym 1971 roku, z własną produkcją i cynkownią ogniową. Oferta obejmuje pięć obszarów:
- Elementy złączne w ocynku ogniowym – produkcja i cynkowanie prowadzone pod kątem gwintu i klasy wytrzymałości, z kontrolą montowalności po procesie.
- Pręty gwintowane DIN 976 na zamówienie – w pełnym zakresie średnic i długości, w wymaganej klasie i powłoce.
- Konstrukcje stalowe – kotwy i elementy złączne do węzłów nośnych, zgodne z EN 1090.
- Elementy złączne na zamówienie – produkcja według rysunku lub specyfikacji, z pełną dokumentacją.
- Instalacje ciśnieniowe PED – elementy złączne zgodne z dyrektywą PED 2014/68/UE.
W naszym zespole pracują wykwalifikowani doradcy techniczni, którzy wspierają na każdym etapie realizacji. Niezależnie od tego, czy projekt wymaga wykonania nietypowych elementów z materiałów specjalnych zgodnie z rysunkiem, czy potrzebujesz szybkiej wyceny i kompletacji dużych dostaw na plac budowy, płynną obsługę inwestycji zapewnią nasi specjaliści – skontaktuj się z działem handlowym.
Inne artykuły z tej kategorii
Jak odkręcić wyrobioną śrubę? Wskazówki techniczne
Śruby i wkręty
Najczęściej zadawane pytania Jak odkręcić wyrobioną śrubę bez specjalnych narzędzi? Można użyć gumki recepturki,...
Czym jest kruchość wodorowa? Dlaczego śruby klasy 10.9 i 12.9 pękają „same z siebie”?
Stale i materiały
Elgo – wyceny, sprzedaż i doradztwo techniczne dla każdego zamówienia Elgo to dostawca świadomy zagrożeń...
Jakie wkręty do płyty GK? Ile ich powinno być?
Obróbka metali
Elgo – kompleksowa oferta i doradztwo techniczne Elgo to nie tylko sklep, ale przede wszystkim doświadczony producent...