
Powłoki ochronne
Rodzaje ocynku – przewodnik po zabezpieczeniach stali w przemyśle
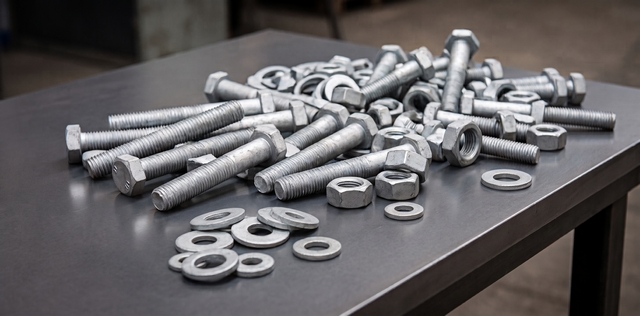
Ta sama stalowa część może przetrwać rok albo pół wieku – różnicę robi dobór powłoki cynkowej do środowiska, w którym pracuje. „Ocynk” to nie jedna technologia, lecz kilka metod nanoszenia cynku, różniących się grubością powłoki, trwałością i zastosowaniem. Ten przewodnik porządkuje rodzaje ocynku stosowane w przemyśle: pokazuje, czym się różnią, do czego pasują i jak wybrać właściwą metodę – ze szczególnym uwzględnieniem elementów złącznych.
Najważniejsze informacje na start
- Rodzaje cynkowania dzieli się według metody nanoszenia cynku (ogniowe, galwaniczne, płatkowe, natryskowe) oraz według rodzaju powłoki i normy.
- Cynkowanie ogniowe daje najgrubszą i najtrwalszą powłokę (orientacyjnie 40–150 µm), przeznaczoną na zewnątrz i do warunków agresywnych.
- Cynkowanie galwaniczne daje powłokę cienką (kilka–kilkanaście µm), precyzyjną i estetyczną, głównie do zastosowań wewnętrznych.
- Ocynk płatkowy (fl-Zn) to cienka powłoka cynkowo-aluminiowa o wysokiej odporności, nakładana bez wysokiej temperatury.
- Cynkowanie natryskowe (metalizacja) stosuje się do dużych konstrukcji, których nie da się zanurzyć.
- Dla elementów złącznych metoda i przygotowanie gwintu mają znaczenie krytyczne – reguluje je norma ISO 10684.
Rodzaje ocynku – dwa sposoby klasyfikacji
Rodzaje powłok cynkowych porządkuje się na dwa sposoby, które warto rozróżnić.
- Pierwszy to podział według metody nanoszenia cynku: zanurzenie w ciekłym cynku (ogniowe), osadzanie elektrochemiczne (galwaniczne), nanoszenie zawiesiny cynkowo-aluminiowej (płatkowe) lub natrysk roztopionego cynku (natryskowe). To najczęstszy podział i jego trzymamy się poniżej.
- Drugi to podział według rodzaju powłoki i normy – np. powłoka cynkowa nanoszona ogniowo (oznaczenie tZn, wg PN-EN ISO 1461, a dla elementów złącznych ISO 10684) czy powłoka płatkowa (fl-Zn). Ten podział jest istotny przy specyfikacji i dokumentacji, bo to normy określają wymagane grubości i metody badań.
Rodzaje cynkowania
Cynkowanie ogniowe
Cynkowanie ogniowe (zanurzeniowe, HDG) polega na zanurzeniu oczyszczonej stali w kąpieli roztopionego cynku o temperaturze ok. 440–460°C. Cynk dyfunduje w powierzchnię i tworzy powłokę związaną ze stalą metalurgicznie, o grubości orientacyjnie od 40 do 150 µm, zależnie od grubości stali i czasu zanurzenia.
To najtrwalsza z powszechnych metod – powłoka chroni stal przez dziesięciolecia, także na zewnątrz i w środowiskach przemysłowych, i zapewnia ochronę katodową nawet w miejscu lokalnego uszkodzenia. Więcej o samym procesie piszemy we wpisie Ocynk ogniowy – na czym polega.
Cynkowanie galwaniczne
Cynkowanie galwaniczne (elektrolityczne) nakłada cynk w procesie elektrochemicznym, w temperaturze zbliżonej do pokojowej. Powłoka osadza się równomiernie i cienko – zwykle w zakresie kilku do kilkunastu µm.
Zaletą jest precyzja i gładkie, estetyczne wykończenie przy minimalnym wpływie na wymiary; ograniczeniem – krótsza trwałość, zwłaszcza w wilgoci. Dlatego galwaniczny sprawdza się głównie w suchych zastosowaniach wewnętrznych. Zestawienie obu metod dla prętów opisaliśmy w porównaniu ocynk ogniowy a galwaniczny.
Ocynk płatkowy (fl-Zn)
Ocynk płatkowy to powłoka na bazie płatków cynku i aluminium, nanoszona jako zawiesina (natryskiem lub zanurzeniowo-wirówkowo) i utwardzana termicznie w umiarkowanej temperaturze. Powstaje powłoka cienka – zwykle kilka–kilkanaście µm – ale o wysokiej odporności korozyjnej w przeliczeniu na grubość.
Dwie cechy czynią ją interesującą tam, gdzie ogniowy się nie sprawdza. Po pierwsze, cienka i równomierna warstwa minimalnie wpływa na gwint. Po drugie, proces nie wymaga wysokiej temperatury ani trawienia kwasowego w sposób typowy dla ocynku ogniowego, co ogranicza ryzyko kruchości wodorowej – istotne przy elementach o wysokiej wytrzymałości. To dlatego powłoki fl-Zn stosuje się często do śrub wysokich klas.
Cynkowanie natryskowe (metalizacja)
Cynkowanie natryskowe, zwane metalizacją, polega na natryskiwaniu roztopionego cynku na powierzchnię elementu za pomocą sprężonego powietrza. Stosuje się je do konstrukcji zbyt dużych, by zanurzyć je w kąpieli cynkowej, oraz do napraw i uzupełnień powłok na miejscu montażu. Grubość i jakość powłoki zależą mocno od przygotowania powierzchni i techniki natrysku.
Rodzaje powłok cynkowych – jak wybrać?
Wybór metody wynika z warunków pracy elementu, wymaganej trwałości i wpływu powłoki na wymiary.
| Metoda | Grubość powłoki | Warunki pracy | Typowe zastosowanie |
| Ogniowe (HDG) | ok. 40–150 µm | zewnętrzne, wilgotne, przemysłowe | konstrukcje, kotwy, pręty na zewnątrz |
| Galwaniczne | kilka–kilkanaście µm | suche, wewnętrzne | drobne elementy, montaż wewnętrzny |
| Płatkowe (fl-Zn) | kilka–kilkanaście µm | wymagające, wysokie klasy | śruby wysokiej wytrzymałości |
| Natryskowe | zależna od procesu | duże konstrukcje, naprawy | wielkogabaryty, uzupełnienia |
Rodzaje ocynku w elementach złącznych
Przy śrubach, nakrętkach i prętach dobór powłoki komplikuje jeden czynnik: gwint. Gruba powłoka ogniowa zajmuje luz gwintu, więc bez przygotowania gwint po ocynkowaniu może przestać się skręcać. Reguluje to norma ISO 10684, która przewiduje gwintowanie nakrętek nadwymiarowo albo wykonanie gwintu śruby z zapasem pod powłokę – szerzej w naszym wpisie o ISO 10684.
Osobny problem dotyczy klas wysokich. Śruby klasy 10.9 są wrażliwe na kruchość wodorową, a proces ocynku ogniowego – z trawieniem kwasowym i wysoką temperaturą – to ryzyko podnosi (dlatego dla klasy 10.9 w większych średnicach nie stosuje się cynkowania wysokotemperaturowego). W takich zastosowaniach alternatywą bywa powłoka płatkowa fl-Zn: cienka, o wysokiej odporności, nakładana bez procesu wysokotemperaturowego. Wybór między ocynkiem ogniowym a płatkowym dla elementu wysokiej klasy to więc nie kwestia gustu, lecz doboru pod materiał, klasę i warunki pracy – dlatego weryfikujemy go na etapie zapytania.
Często poruszane kwestie
Jakie są rodzaje ocynku?
Najczęściej wyróżnia się cynkowanie ogniowe (zanurzeniowe), galwaniczne (elektrolityczne), płatkowe (fl-Zn) oraz natryskowe (metalizacja). Różnią się metodą nanoszenia cynku, grubością powłoki i zastosowaniem.
Który rodzaj cynkowania jest najtrwalszy?
Najgrubszą i najtrwalszą powłokę daje cynkowanie ogniowe – chroni stal przez dziesięciolecia, także na zewnątrz i w środowiskach agresywnych.
Czym różnią się rodzaje powłok cynkowych?
Głównie grubością i sposobem nanoszenia. Powłoki ogniowe są grube (40–150 µm) i bardzo trwałe; galwaniczne i płatkowe cienkie (kilka–kilkanaście µm), przy czym płatkowe cechuje wysoka odporność korozyjna w przeliczeniu na grubość.
Jaki rodzaj cynkowania stali wybrać do elementów złącznych?
Dla śrub i prętów na zewnątrz zwykle ocynk ogniowy, z gwintem przygotowanym wg ISO 10684. Dla śrub wysokiej wytrzymałości alternatywą bywa powłoka płatkowa fl-Zn, ograniczająca ryzyko kruchości wodorowej.
Czym jest ocynk płatkowy?
To powłoka z płatków cynku i aluminium, nakładana jako zawiesina i utwardzana termicznie w umiarkowanej temperaturze. Jest cienka, ale odporna, i nie wymaga procesu wysokotemperaturowego.
Kiedy stosuje się cynkowanie natryskowe?
Do konstrukcji zbyt dużych, by je zanurzyć w kąpieli cynkowej, oraz do napraw i uzupełnień powłok na miejscu.
Ekspert Elgo radzi
Najczęstszy błąd to wybór powłoki „domyślnie”, bez pytania o warunki pracy i klasę elementu. Do prostych zastosowań zewnętrznych ocynk ogniowy zwykle się broni; przy śrubach wysokiej wytrzymałości sam wybór metody potrafi być decyzją o bezpieczeństwie połączenia – bo proces cynkowania wchodzi w interakcję z materiałem i gwintem. Warunki, klasę i wymaganą dokumentację warto ustalić na początku, zanim element trafi do powlekania. To właśnie sprawdzamy przy produkcji elementów złącznych z powłoką – zamiast rozwiązywać problem po fakcie, na budowie.

Elgo – producent elementów złącznych
Dobór powłoki to jeden z tych momentów, w których produkcja i cynkowanie pod jednym dachem realnie się liczą. W Elgo elementy złączne wytwarzamy z doświadczeniem w branży elementów złącznych sięgającym 1971 roku, we własnej cynkowni ogniowej, co pozwala prowadzić powlekanie pod kątem konkretnego gwintu, klasy i warunków pracy – od tego zaczynają się elementy złączne w ocynku ogniowym.
Poza powłokami wykonujemy pręty gwintowane DIN 976 na zamówienie w pełnym zakresie średnic i długości, dostarczamy kotwy i komplety śrubowe do konstrukcji stalowych zgodne z EN 1090, realizujemy produkcję według rysunku lub specyfikacji oraz wytwarzamy elementy złączne do instalacji ciśnieniowych PED zgodne z dyrektywą 2014/68/UE.
W naszym zespole pracują wykwalifikowani doradcy techniczni, którzy wspierają na każdym etapie realizacji. Niezależnie od tego, czy projekt wymaga wykonania nietypowych elementów z materiałów specjalnych zgodnie z rysunkiem, czy potrzebujesz szybkiej wyceny i kompletacji dużych dostaw na plac budowy, płynną obsługę inwestycji zapewnią nasi specjaliści – skontaktuj się z działem handlowym.
Inne artykuły z tej kategorii
Śruby i wkręty
Tabela: rozmiary i rodzaje gwintów Gwinty calowe UNC Wymiary w calach Wymiary w milimetrach Ilość zwojów/ 1...
Własności mechaniczne nakrętek zwykłych
Nakrętki i podkładki
Tabela właściwości – podsumowanie Klasy 5, 6, 8 do M4 klasa 5: Sp ≈ 520 N/mm², HV 130–302, stan NQT klasa 6:...
Śruby z łbem sześciokątnym – co decyduje o trwałości połączenia śrubowego
Śruby i wkręty
Śruby z łbem sześciokątnym w praktyce Konstrukcje stalowe To właśnie tutaj śruby z łbem sześciokątnym odgrywają...