
Pręty gwintowane
Pręty gwintowane: ocynk ogniowy vs galwaniczny – co wybrać i dlaczego?
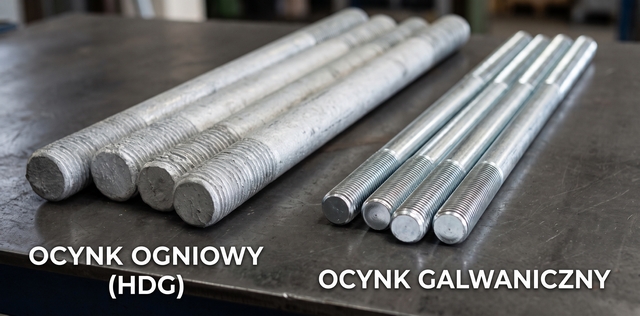
Pręt gwintowany pracujący na zewnątrz i pręt montowany w suchym wnętrzu potrzebują różnej ochrony przed korozją – a wybór między ocynkiem ogniowym a galwanicznym decyduje o tym, jak długo połączenie przetrwa. Obie powłoki chronią stal cynkiem, ale różnią się grubością, trwałością i wpływem na gwint. Poniżej wyjaśniamy, czym się różni ocynk ogniowy od galwanicznego, jaką mają grubość i który wybrać do prętów gwintowanych. Istnieje też trzecia metoda – ocynk płatkowy – ale to osobna technologia i osobny temat, którego tu nie rozwijamy.
Najważniejsze informacje na start
- Ocynk ogniowy powstaje przez zanurzenie stali w kąpieli ciekłego cynku (ok. 440–460°C); ocynk galwaniczny nakłada się elektrochemicznie w temperaturze pokojowej.
- Powłoka ogniowa jest gruba (orientacyjnie 40–100+ µm zależnie od grubości stali); galwaniczna cienka (zwykle kilka–kilkanaście µm).
- Ocynk ogniowy daje wieloletnią ochronę także na zewnątrz i w środowiskach agresywnych; galwaniczny sprawdza się głównie w suchych warunkach wewnętrznych.
- W prętach gwintowanych gruba powłoka ogniowa zajmuje luz gwintu, dlatego gwint trzeba przygotować pod powłokę (norma ISO 10684).
- Ocynk galwaniczny daje gładką, precyzyjną powłokę o minimalnym wpływie na wymiar gwintu.
- Wybór zależy od środowiska pracy: trwałość i warunki zewnętrzne → ogniowy; precyzja i wnętrza → galwaniczny.
Ocynk ogniowy a galwaniczny – na czym polega różnica?
Różnica zaczyna się od samego sposobu nanoszenia cynku.
- Ocynk ogniowy (hot-dip galvanizing) polega na zanurzeniu oczyszczonej stali w kąpieli roztopionego cynku o temperaturze ok. 440–460°C. Cynk dyfunduje w powierzchnię stali i tworzy powłokę związaną z nią metalurgicznie – to jej zawdzięcza grubość i odporność.
- Ocynk galwaniczny (elektrolityczny) nakłada cynk w procesie elektrochemicznym, w temperaturze zbliżonej do pokojowej. Powłoka osadza się równomiernie i jest znacznie cieńsza, a proces daje większą kontrolę nad jej dokładną grubością.
W skrócie: ocynk ogniowy to gruba, trwała powłoka do trudnych warunków, a galwaniczny to cienka, precyzyjna powłoka do warunków łagodnych. Cała reszta różnic wynika z tej jednej.
Ocynk galwaniczny – grubość i zastosowanie
Ocynk galwaniczny daje powłokę cienką – zwykle rzędu kilku do kilkunastu µm. To zarazem jego zaleta i ograniczenie.
Zaletą jest precyzja: cienka, równomierna warstwa nie zmienia istotnie wymiarów elementu, więc gwint pręta pozostaje montowalny bez dodatkowych zabiegów. Powierzchnia jest gładka i estetyczna. Ograniczeniem jest trwałość – cienka powłoka szybciej się zużywa w kontakcie z wilgocią, dlatego galwaniczny sprawdza się głównie w suchych zastosowaniach wewnętrznych. Na zewnątrz i przy dużej wilgotności jego żywotność jest wyraźnie krótsza niż powłoki ogniowej.
Ocynk galwaniczny wybiera się więc tam, gdzie liczą się precyzja wymiaru, gładkie wykończenie i niższy koszt, a element nie jest narażony na trudne warunki.
Ocynk ogniowy – grubość, trwałość i ochrona
Ocynk ogniowy daje powłokę znacznie grubszą – orientacyjnie od 40 do ponad 100 µm, zależnie od grubości cynkowanej stali (grubości wg PN-EN ISO 1461, a dla elementów złącznych wg ISO 10684). Grubsza powłoka to dłuższa ochrona.
Kluczowe cechy ocynku ogniowego:
- wysoka odporność na korozję, także w środowiskach wilgotnych, przemysłowych i na zewnątrz;
- ochrona katodowa – cynk chroni stal również w miejscu lokalnego uszkodzenia powłoki, korodując w pierwszej kolejności;
- długa żywotność – w warunkach o umiarkowanym obciążeniu korozyjnym powłoka chroni stal przez dziesięciolecia;
- odporność mechaniczna – powłoka związana metalurgicznie ze stalą nie odpryskuje jak farba.
To standardowy wybór dla prętów i konstrukcji narażonych na intensywne działanie czynników atmosferycznych.
Ocynk ogniowy a galwaniczny – różnice w skrócie
| Cecha | Ocynk ogniowy | Ocynk galwaniczny |
| Sposób nanoszenia | zanurzenie w ciekłym cynku (440–460°C) | elektrochemicznie, w temp. pokojowej |
| Grubość powłoki | ok. 40–100+ µm | zwykle kilka–kilkanaście µm |
| Odporność na korozję | bardzo wysoka | ograniczona |
| Warunki pracy | zewnętrzne, wilgotne, przemysłowe | suche, wewnętrzne |
| Wykończenie | matowe, chropowate | gładkie, błyszczące |
| Wpływ na gwint | wymaga przygotowania gwintu pod powłokę | minimalny |
Pręt gwintowany a ocynk ogniowy – co dzieje się z gwintem?
Przy prętach gwintowanych ocynk ogniowy wymaga uwagi w jednym punkcie: gwint. Powłoka odkłada się na zarysie gwintu z obu stron, więc realny luz między prętem a nakrętką się zmniejsza. Bez uwzględnienia tego przy produkcji nakrętka może po prostu nie wejść na ocynkowany pręt.
Rozwiązaniem nie jest rezygnacja z ocynku ogniowego, tylko przygotowanie gwintu pod powłokę – zgodnie z normą ISO 10684. Norma przewiduje albo gwintowanie nakrętek nadwymiarowo po ocynku, albo wykonanie gwintu pręta z odpowiednim zapasem przed ocynkowaniem. Dzięki temu pręt zachowuje montowalność mimo grubej powłoki. Szerzej opisaliśmy to we wpisie o ISO 10684.
W ocynku galwanicznym problem praktycznie nie występuje – cienka powłoka nie wpływa istotnie na luz gwintu.
Galwanizacja a ocynk – porządek w pojęciach
W praktyce „galwanizacja” i „ocynk galwaniczny” to zwykle to samo – elektrochemiczne nanoszenie cynku. Warto natomiast pamiętać, że „ocynk” to pojęcie szersze: obejmuje kilka metod nanoszenia cynku, z których ogniowa i galwaniczna są najczęstsze przy prętach gwintowanych. Trzecią, osobną technologią jest ocynk płatkowy (na bazie cynku i aluminium), stosowany w innych zastosowaniach – ale to temat na osobny materiał.
Często poruszane kwestie
Czym się różni ocynk ogniowy od galwanicznego?
Ocynk ogniowy powstaje przez zanurzenie stali w ciekłym cynku (440–460°C) i daje grubą, trwałą powłokę (ok. 40–100+ µm). Ocynk galwaniczny nakłada się elektrochemicznie w temperaturze pokojowej i daje powłokę cienką (kilka–kilkanaście µm), za to precyzyjniejszą wymiarowo.
Ocynk galwaniczny czy ogniowy – co wybrać do prętów gwintowanych?
Do prętów pracujących na zewnątrz lub w wilgoci lepszy jest ocynk ogniowy ze względu na trwałość. Do zastosowań wewnętrznych, gdzie liczy się precyzja gwintu i estetyka, wystarcza ocynk galwaniczny.
Jaką grubość ma ocynk galwaniczny?
Powłoka galwaniczna ma zwykle grubość rzędu kilku do kilkunastu µm – znacznie mniej niż ocynk ogniowy, który orientacyjnie mieści się w zakresie od 40 do ponad 100 µm.
Czy ocynk ogniowy utrudnia nakręcanie nakrętki na pręt?
Może, jeśli gwint nie został przygotowany pod powłokę. Gruba powłoka zajmuje luz gwintu, dlatego wg ISO 10684 gwint pręta lub nakrętki wykonuje się z odpowiednim zapasem, co przywraca montowalność.
Galwanizacja a ocynk – czy to to samo?
Galwanizacja to zwykle potoczne określenie ocynku galwanicznego, czyli elektrochemicznego nanoszenia cynku. „Ocynk” to pojęcie szersze, obejmujące także metodę ogniową i płatkową.
Ile wytrzymuje ocynk galwaniczny na zewnątrz?
Na zewnątrz i przy dużej wilgotności żywotność cienkiej powłoki galwanicznej jest wyraźnie krótsza niż ogniowej. Do warunków zewnętrznych rekomenduje się ocynk ogniowy.
Ekspert Elgo radzi
Wybór powłoki najlepiej zacząć od pytania o środowisko pracy pręta, a nie od ceny. Na zewnątrz, w wilgoci i w przemyśle ocynk galwaniczny zwykle się nie broni – cienka powłoka zużywa się za szybko. Gdy pada wybór na ocynk ogniowy pręta gwintowanego, warto od razu ustalić przygotowanie gwintu pod powłokę wg ISO 10684, żeby na budowie nakrętka weszła bez oporu. To detal, który przy produkcji prętów gwintowanych na wymiar ustalamy na etapie zamówienia – razem z materiałem, klasą i długością – zamiast zostawiać go do rozwiązania po ocynkowaniu.

Elgo – producent elementów złącznych
W Elgo pręty gwintowane produkujemy na wymiar, z doświadczeniem w branży elementów złącznych sięgającym 1971 roku i z własną cynkownią ogniową. Dzięki temu powłokę i przygotowanie gwintu dobieramy pod konkretne zastosowanie – pręty gwintowane DIN 976 na zamówienie wykonujemy w pełnym zakresie średnic i długości, w wymaganej klasie i powłoce, z obróbką końcówek.
Poza prętami dostarczamy elementy złączne w ocynku ogniowym sprawdzone pod kątem montowalności po procesie, kotwy i komplety śrubowe do konstrukcji stalowych zgodne z EN 1090, realizujemy produkcję według rysunku lub specyfikacji oraz wytwarzamy elementy złączne do instalacji ciśnieniowych PED zgodne z dyrektywą 2014/68/UE.
W naszym zespole pracują wykwalifikowani doradcy techniczni, którzy wspierają na każdym etapie realizacji. Niezależnie od tego, czy projekt wymaga wykonania nietypowych elementów z materiałów specjalnych zgodnie z rysunkiem, czy potrzebujesz szybkiej wyceny i kompletacji dużych dostaw na plac budowy, płynną obsługę inwestycji zapewnią nasi specjaliści – skontaktuj się z działem handlowym.
Inne artykuły z tej kategorii
Stale i materiały
W ofercie firmy ELGO znajdą Państwo wyroby wykonane ze stali specjalnych. Dobór stali ze względu na temperaturę...
W jaki sposób powstają elementy złączne?
Śruby i wkręty
Obróbka Obróbka powierzchniowa odgrywa istotną rolę w procesie produkcji elementów złącznych, wpływając zarówno...
Powłoki ochronne
Elgo – elementy złączne dopasowane do specyfikacji technicznej Stawiamy na pełną zgodność powłok...